Утечка на фланцевом соединении — это не просто лужа под трубой. Это аварийный останов, штрафы надзорных органов и сорванные сроки по всему проекту. Причина часто одна: фланец изготовили с нарушением технологии или из неподходящей стали. Разберём, как устроен процесс производства фланцев — от заготовки до приемки. Это поможет отличить ответственного производителя от перекупщика с красивым сайтом.
Что такое фланец и зачем его производят
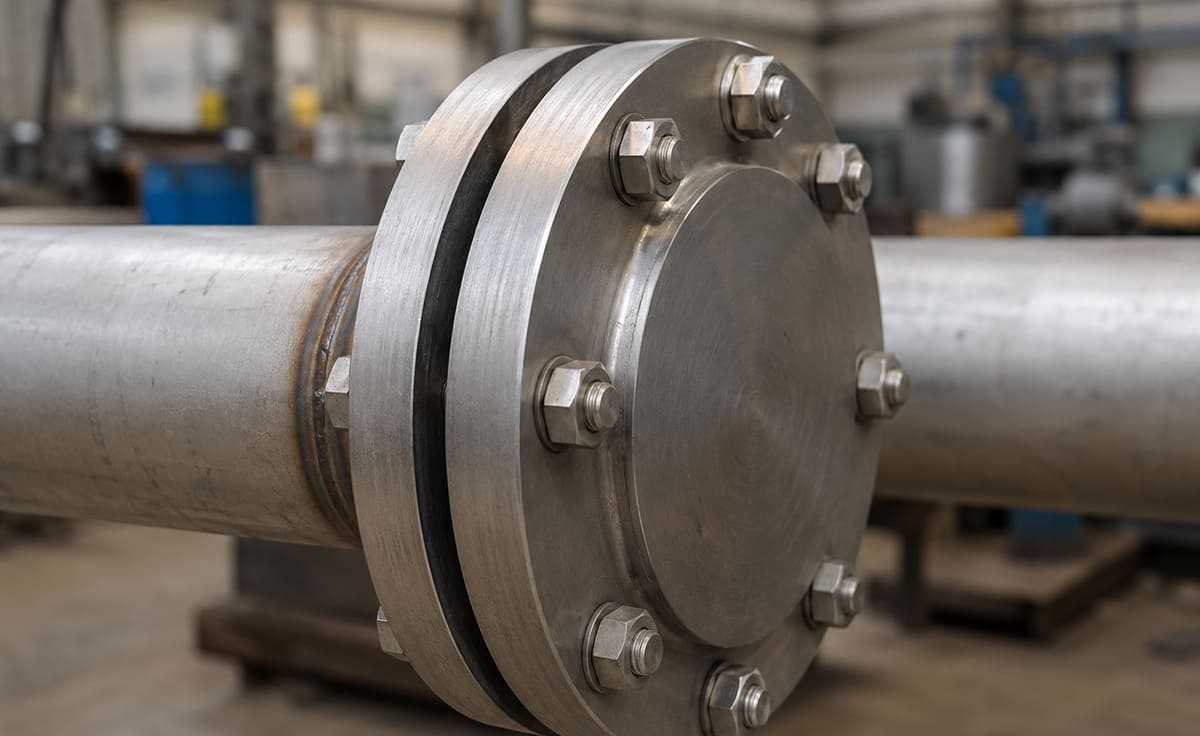
Фланец — это диск или кольцо с отверстиями под болты. Его приваривают к трубе, а затем стягивают болтами с ответным фланцем. Получается разъемное соединение: можно врезать задвижку, заменить участок трубопровода, подключить оборудование.
Каталожные позиции закрывают типовые задачи. Но когда нужен нестандартный проходной диаметр, специфическая марка стали или давление выше серийного диапазона — требуется изготовление детали фланец по чертежам заказчика.
Типы фланцев, которые выпускают на производстве
Плоские приварные
Надеваются на трубу и привариваются двумя швами. Просты в монтаже, стоят дешевле воротниковых. Подходят для трубопроводов с умеренным давлением.
Воротниковые
Изготовление воротниковых фланцев сложнее: у них коническая втулка-горловина, которую приваривают встык к трубе. Такая конструкция равномерно распределяет напряжения. Их ставят на участках с высоким давлением и температурными перепадами.
Свободные на приварном кольце
К трубе приваривают только кольцо, а сам фланцевый диск остается подвижным. Удобно при частом демонтаже и при стыковке труб, где сложно выдержать соосность отверстий.
Фланцы больших диаметров (Ду 500–2000+)
Изготовление фланцев больших диаметров — отдельная задача. Серийные заводы редко держат на складе позиции свыше Ду 500. Такие изделия производят на заказ: из кованых колец или вырезают из толстолистового проката.

Таблица «Типы фланцев, которые выпускают на производстве»
|
Тип фланца |
Конструкция |
Диапазон Ду, мм |
Диапазон Ру, МПа |
Область применения |
|---|---|---|---|---|
|
Плоский приварной |
Диск, надевается на трубу |
10–1000 |
0,1–2,5 |
ЖКХ, теплосети, водоснабжение |
|
Воротниковый |
Диск с конической горловиной |
10–1200 |
0,1–20,0 |
Нефтегаз, энергетика, химия |
|
Свободный на кольце |
Подвижный диск + приварное кольцо |
32–1000 |
0,1–2,5 |
Участки частого демонтажа |
|
Большого диаметра |
Любой тип, Ду от 500 |
500–2000+ |
По проекту |
Магистральные трубопроводы, ёмкости |
Материалы для изготовления фланцев
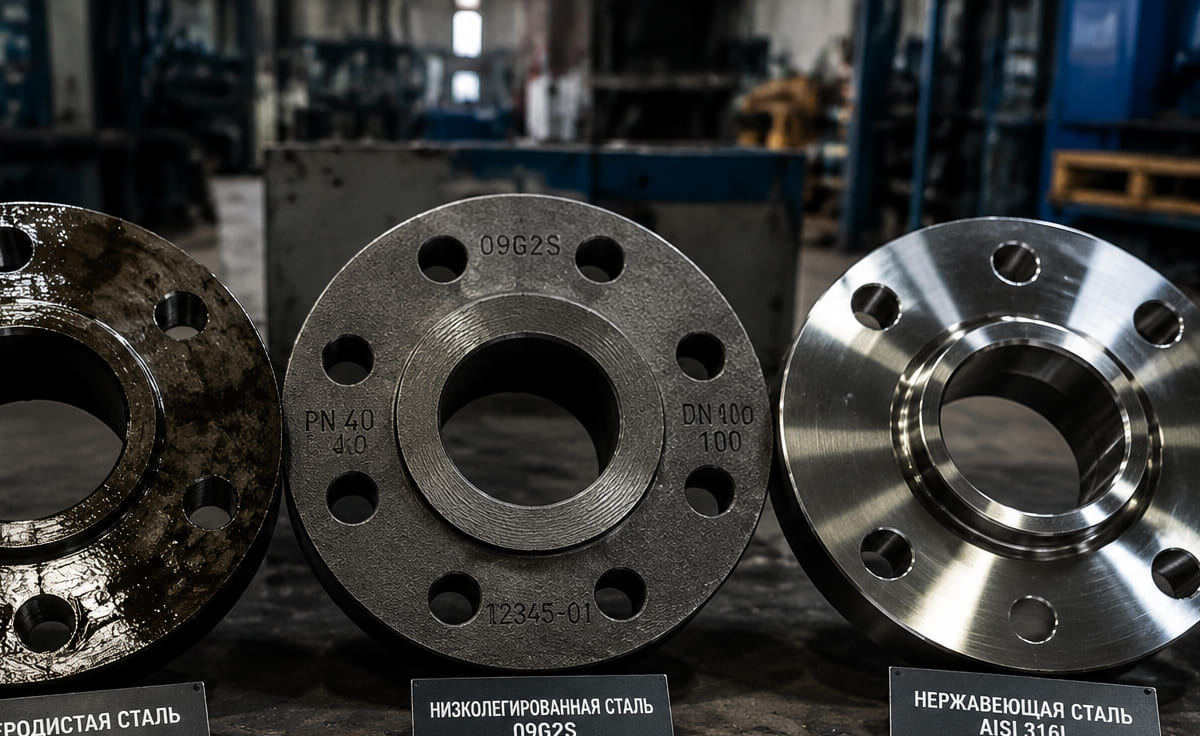
Рабочая среда диктует выбор стали. Для воды и пара при умеренных температурах хватает углеродистой Ст20. Нефтепроводы в холодном климате требуют 09Г2С — она сохраняет ударную вязкость при –70 °C.
Изготовление фланцев из нержавеющей стали заказывают для агрессивных сред: кислот, щелочей, морской воды. Марки 12Х18Н10Т и AISI 316L устойчивы к межкристаллитной коррозии.
Таблица «Материалы для изготовления фланцев»
|
Марка стали |
Рабочая среда |
Температура, °C |
Стандарт |
|---|---|---|---|
|
Ст20 |
Вода, пар, нефтепродукты |
–40…+450 |
ГОСТ 1050 |
|
09Г2С |
Нефть, газ (холодный климат) |
–70…+450 |
ГОСТ 19281 |
|
12Х18Н10Т |
Кислоты, щёлочи, пищевые среды |
–196…+600 |
ГОСТ 5632 |
|
AISI 316L |
Морская вода, хлориды |
–196…+600 |
ASTM A240 |
Материал для изготовления фланцев фиксируют в паспорте изделия. Производитель прикладывает сертификат на металл с номером плавки. Без этого документа принимать партию не стоит.
Технологический процесс изготовления фланцев
Это главное, что отличает завод от посредника. Технология изготовления фланцев включает три этапа: получение заготовки, механическую обработку и контроль.
Подготовка заготовки
Метод изготовления фланцев зависит от типоразмера и требований к прочности.
• Свободная ковка — формирует мелкозернистую структуру без пор. Кованые заготовки выдерживают знакопеременные нагрузки, вибрацию и термоциклирование.
• Штамповка — металл деформируют в штампе. Подходит для серийного выпуска типовых размеров, обеспечивает стабильную геометрию.
• Вырезка из листа — быстрый и дешёвый способ. Применяют для плоских фланцев низкого давления, где прочность менее критична.
• Центробежное литье — используют для кольцевых заготовок больших диаметров.
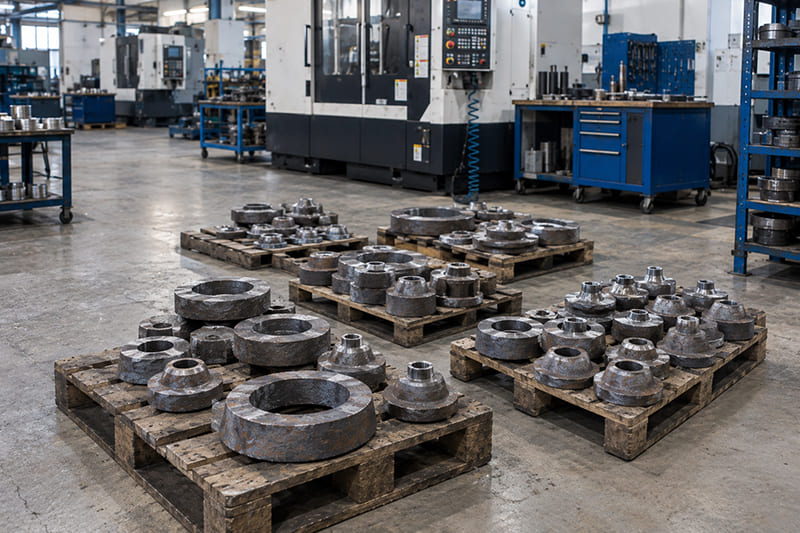
Механическая обработка
Заготовку устанавливают на токарный станок с ЧПУ. Протачивают торцы, уплотнительные поверхности, внутренний и наружный диаметры. Затем сверлят крепёжные отверстия и фрезеруют пазы, если они предусмотрены чертежом.
ЧПУ обеспечивает повторяемость размеров от первого фланца до последнего в партии. Отклонения по уплотнительной поверхности — доли миллиметра. Именно эта точность определяет герметичность соединения.
Контроль качества
Каждое изделие проходит визуальный и измерительный контроль. Для ответственных заказов добавляют ультразвуковую дефектоскопию — она выявляет внутренние расслоения и раковины, которые не видны снаружи.
> Совет эксперта, «Профиль-Арма»:
> При приемке фланцев проверяйте три вещи. Первое — уплотнительная поверхность: риски и забоины недопустимы, они нарушат герметичность. Второе — маркировка: на каждом фланце должны быть выбиты марка стали, Ду, Ру и номер ГОСТа. Третье — сертификат на металл с указанием номера плавки. Нет сертификата — нет гарантии, что перед вами заявленная сталь.
Изготовление фланцев на заказ: когда это нужно
Типовой каталог не покрывает все задачи. Заказ нестандартных фланцев требуется, когда проект предусматривает:
• нетиповой проходной диаметр или давление;
• специальную марку стали (дуплекс, жаропрочные сплавы);
• зарубежный стандарт — ASME B16.5, EN 1092;
• уникальную геометрию по чертежу заказчика.
Процесс выглядит так: вы отправляете запрос с чертежом или техническими условиями → инженеры анализируют конструкторскую документацию → согласовывают материал, сроки и стоимость → запускают производство → проводят контроль → отгружают партию с полным комплектом документов.
Профиль-Арма: производство фланцев в Челябинске
Компания выпускает стальные фланцы на собственных площадях — порядка 1 000 м². Парк оборудования включает токарные и фрезерные станки с ЧПУ зарубежного производства.
Диапазон типоразмеров — от Ду 10 до Ду 2 000 мм. Материалы: углеродистая, нержавеющая и легированная сталь. Завод работает по ГОСТ 33259, ГОСТ 28759, ASME и EN.
Часто задаваемые вопросы
Какой ГОСТ регламентирует изготовление стальных фланцев?
Основной стандарт — ГОСТ 33259-2015. Для фланцев сосудов и аппаратов действует ГОСТ 28759. При работе по зарубежным проектам применяют ASME B16.5 и EN 1092.
Из какого материала заказывать фланцы для агрессивных сред?
Для кислотных и солевых сред подходит нержавеющая сталь — 12Х18Н10Т или AISI 316L. Конкретную марку подбирают по температуре, концентрации среды и рабочему давлению.
Каков диапазон диаметров для изготовления на заказ?
Стандартный диапазон — от Ду 10 до Ду 2 000 мм. Нестандартные размеры производят по конструкторской документации заказчика.
Чем кованый фланец лучше вырезанного из листа?
Производитель оформит документы с указанием соответствия обоим нормативам. Уточняйте это при размещении заказа.
Ковка создает однородную мелкозернистую структуру и повышает механические свойства. Фланец из листа дешевле, но подходит только для низких давлений и неагрессивных сред.
Качество фланца закладывают на производстве — от выбора заготовки до финишного контроля. Работа напрямую с заводом снижает риск получить изделие с отклонениями и сокращает сроки поставки.
Нужны фланцы под ваш проект? Отправьте чертеж или опросный лист — инженеры «Профиль-Арма» подготовят расчет стоимости и сроков.
Читайте также
Технология изготовления фланца зависит от его конструкции, типоразмера и требований к прочности. Если вы хотите подробнее разобраться в отдельных способах производства и особенностях разных конструкций, рекомендуем ознакомиться с другими материалами:
-
Как выбрать марку стали для фланцев — о технологии изготовления фланцев методом штамповки и особенностях этого способа производства.
-
Чем отличается заглушка от глухого фланца: простое объяснение с примерами — об исполнениях фланцев по международному стандарту ASME и их особенностях.
-
— подробнее о конструкции, назначении и применении свободных фланцев.